


 Гибочный инструмент
 Координатно-пробивной инструмент
 Расходники для лазерной резки
 Станки и оборудование
 Производители и системы
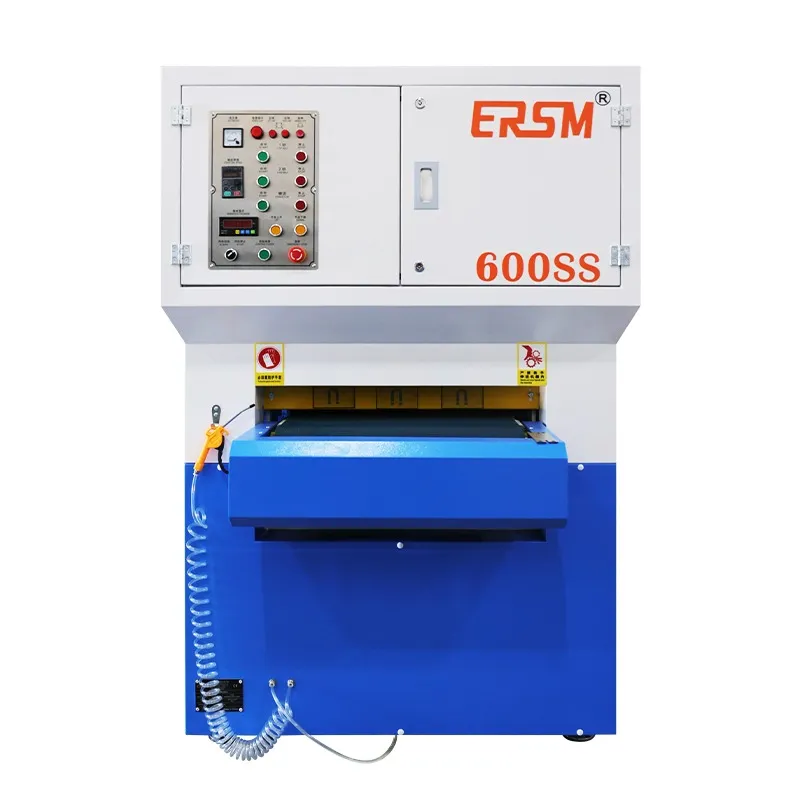
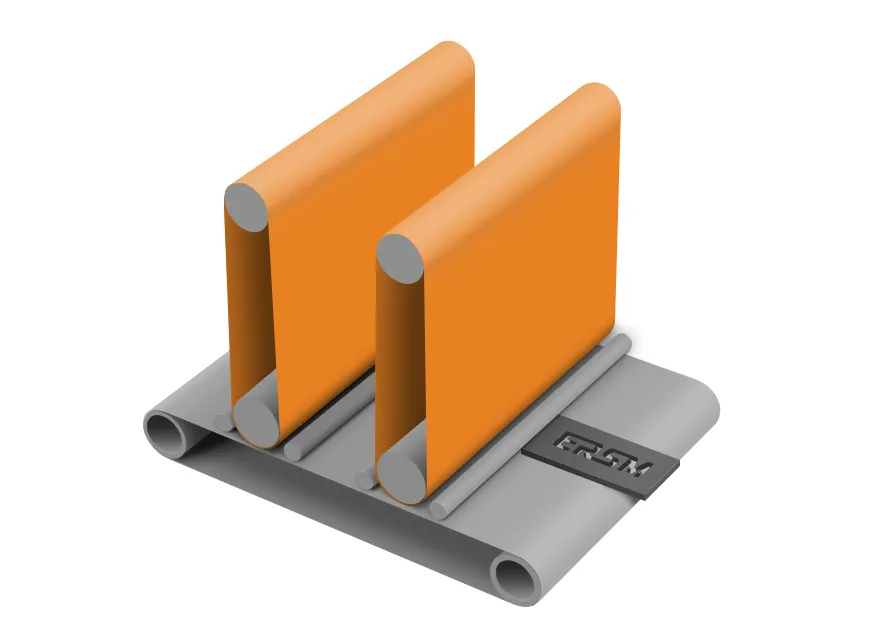
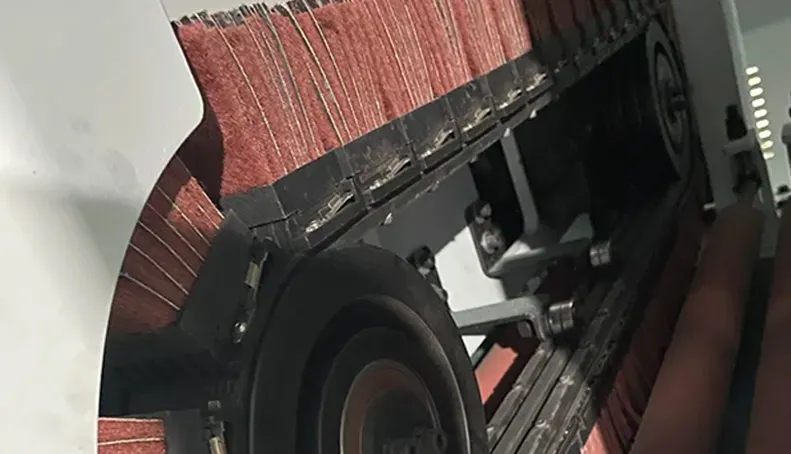
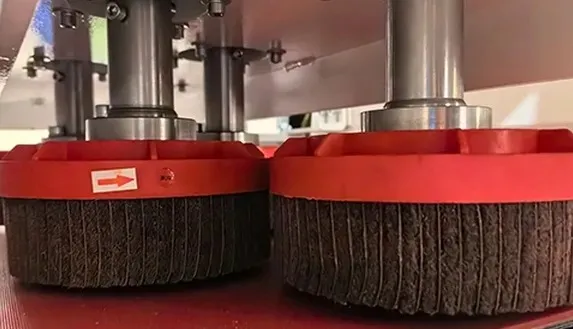
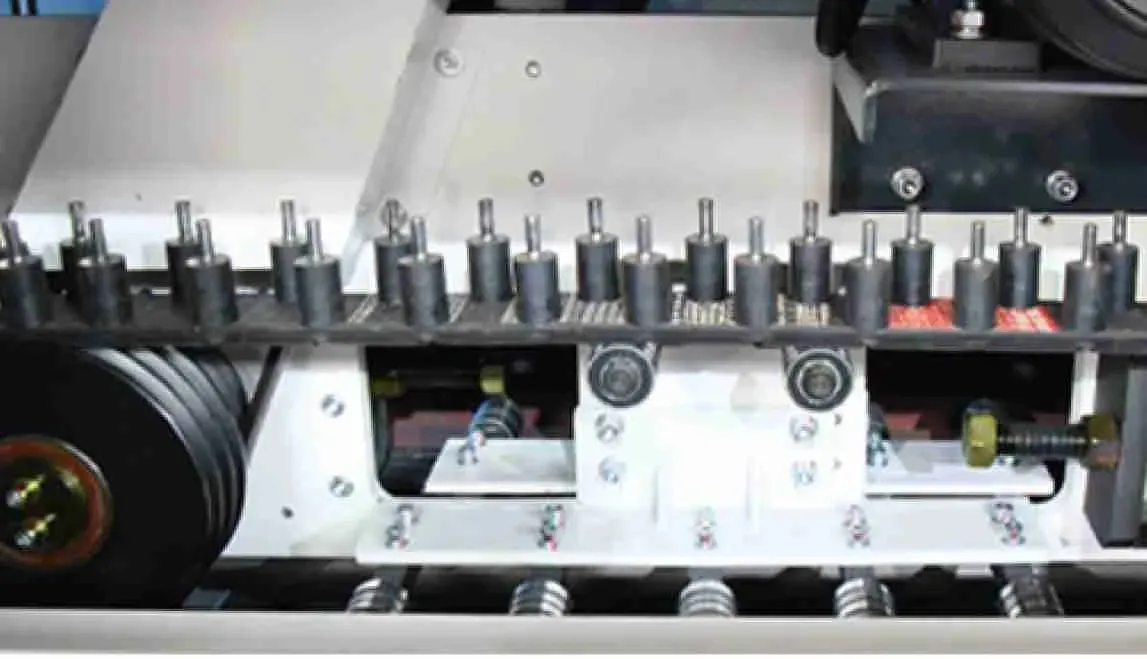
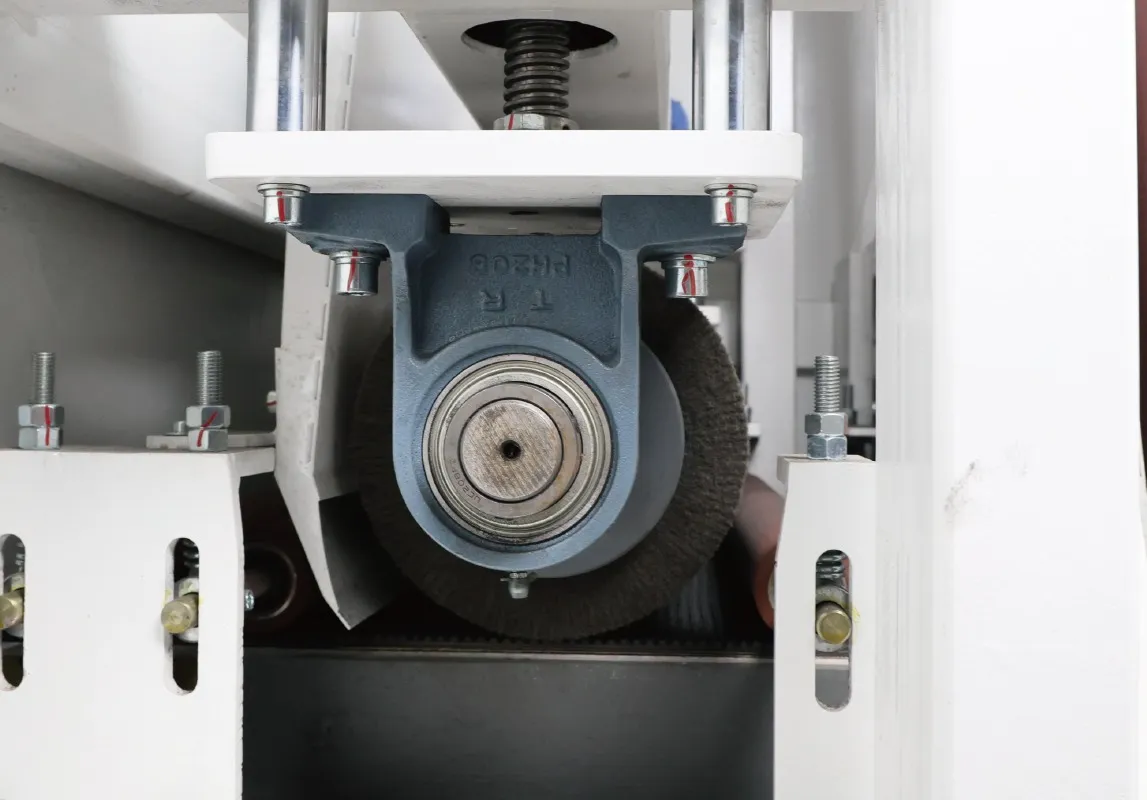
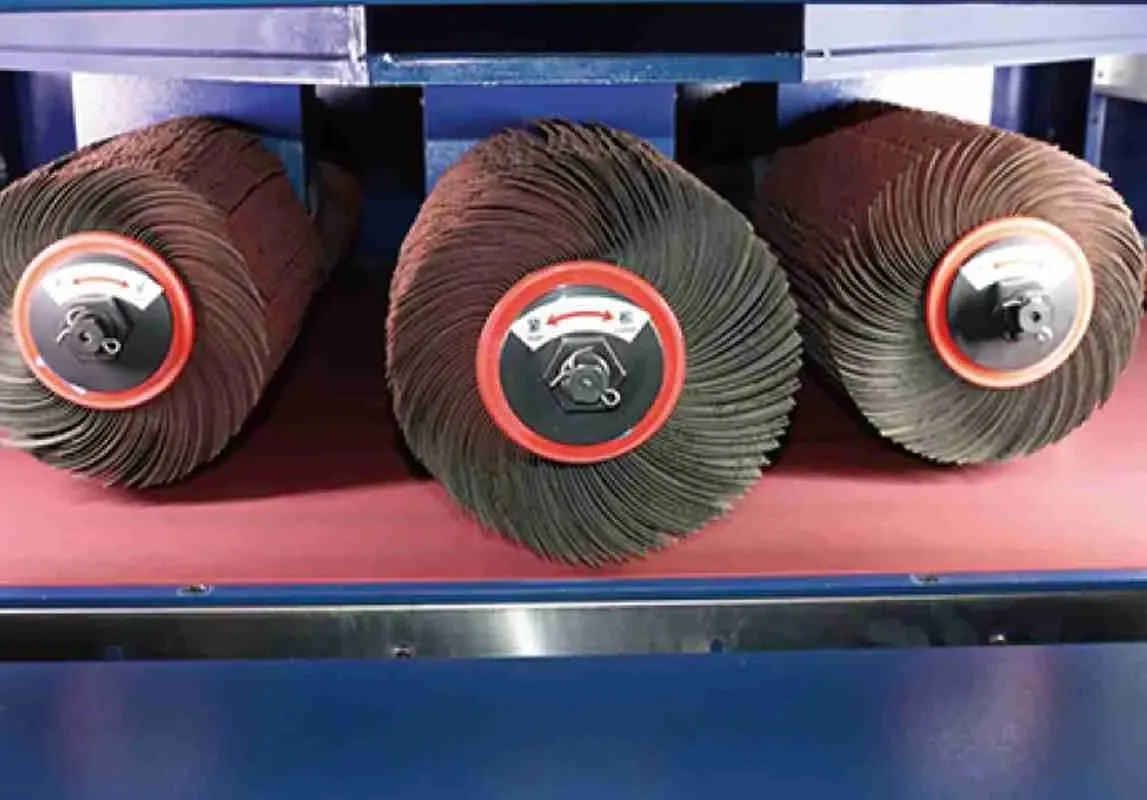
Автоматический проходной станок ERSM 600SS для снятия заусенцев и скругления кромок

Проходной станок шириной 600 мм с двумя широкими шлифовальными лентами. За один проход снимает грат, шлак, окалину и лазерный оксид с плоскости детали и даёт ровный направленный hairline-финиш — не трогая размер. Толщина 0,5–100 мм, сухая односторонняя обработка.
Проходной станок шириной 600 мм с двумя широкими шлифовальными лентами. За один проход снимает грат, шлак, окалину и лазерный оксид с плоскости детали и даёт ровный направленный hairline-финиш — не трогая размер. Толщина 0,5–100 мм, сухая односторонняя обработка.
Две широкие ленты в одном корпусе: деталь после лазера выходит без грата, без окалины и с готовой шлифованной поверхностью.
Оператор кладёт деталь на конвейер и снимает готовую с другой стороны. Ни напильника, ни болгарки, ни лепестковых кругов: время обработки задаётся скоростью подачи, а результат — номером абразива, а не тем, кто сегодня в смене.
| KPI | Значение |
|---|---|
| Рабочая ширина | 600 мм (опционально до 1600 мм) |
| Толщина детали | 0,5–100 мм |
| Шлифовальных станций | 2 широкие ленты |
| Рост производительности | 14× к ручной зачистке |
Лазер режет деталь 300 × 400 мм за 40 секунд. Дальше она попадает на верстак, где слесарь 8–12 минут снимает грат напильником, сбивает окалину, зачищает торец от лазерного оксида, а если деталь видовая — ещё и выводит поверхность лепестковым кругом. Между резкой и гибкой стоит очередь из паллет, и производительность участка определяется не мощностью источника, а числом рук на зачистке.
Второй счёт — качество поверхности. Лазерный оксид по торцу реза, оставленный на детали, срывает адгезию порошкового покрытия и мешает провару при сварке — это не косметика, а прямые рекламации через полгода эксплуатации. Прокатная корка и следы транспортировки на плоскости видны сквозь покрытие. А декоративный hairline, сделанный вручную, никогда не совпадает от детали к детали: разное направление рисок, разное усилие, разные пятна.
Третий — люди. Слесарь на зачистке с полным ФОТ, взносами, СИЗ и оснащённым рабочим местом обходится от 145 000 ₽ в месяц, при высокой текучке и абразивной пыли в дыхательной зоне. Пять таких ставок — это свыше 8,7 млн ₽ в год за операцию, которая не добавляет детали ни одного признака конструкции.
Задача здесь не «купить шлифовалку», а получить повторяемую поверхность и предсказуемое время цикла — участок, который не встаёт при увольнении двух человек в один день.
Как работает станок
Деталь укладывается на конвейерную ленту и проходит корпус насквозь. Лента термостойкая: горячая деталь прямо со стола лазера её не портит, накопление тепла от шлифования тоже. Скорость подачи 1–5 м/мин задаётся частотным преобразователем — медленно для толстой заготовки с тяжёлым гратом, быстро для потоковой очистки от окалины.
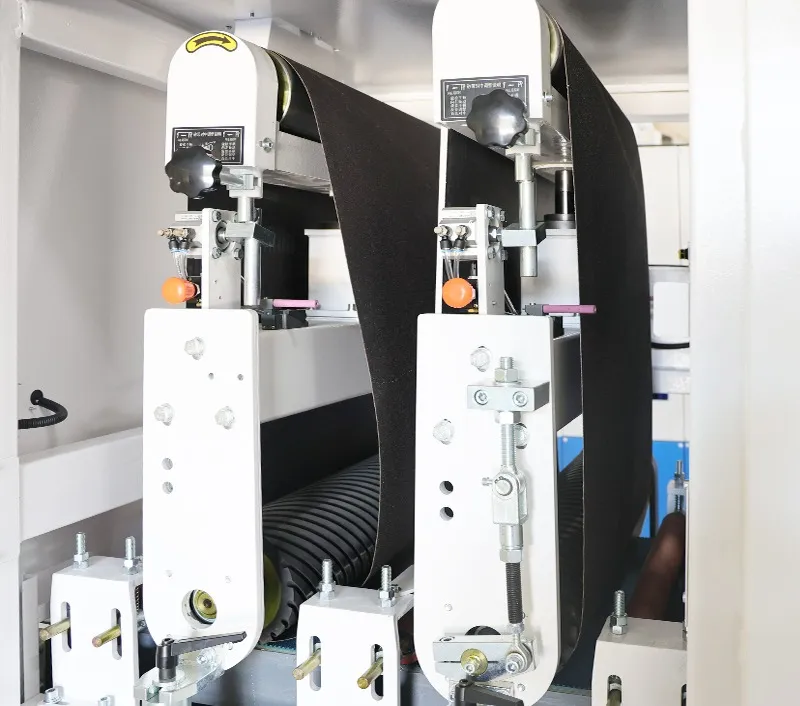
Внутри — две последовательные станции с широкими шлифовальными лентами, работающие всухую. Первая снимает основную нагрузку: шлак после плазмы, крупный грат после лазера и штамповки, наплывы, окалину, ржавчину, следы прокатной корки. Вторая работает мелким зерном и выводит поверхность в ровный однородный финиш. Именно двухступенчатая схема даёт то, чего не даёт одна лента: съём и финиш разведены по разным головкам, и вам не приходится выбирать между «сняли грат, но исцарапали плоскость» и «поверхность красивая, но грат остался».
Ключевое свойство ленточной схемы — обработка идёт без потери размера. Лента снимает микроны с плоскости; допуск детали, полученный на лазере, сохраняется, а деталь не «уводит» в толщине. Для деталей, которые дальше идут на гибку и сварку по кондуктору, это обязательное условие.
Обработка односторонняя и сухая. Для двусторонней деталь пропускается вторым проходом с переворотом — это учтено в расчёте производительности ниже.
Что станок делает за один проход
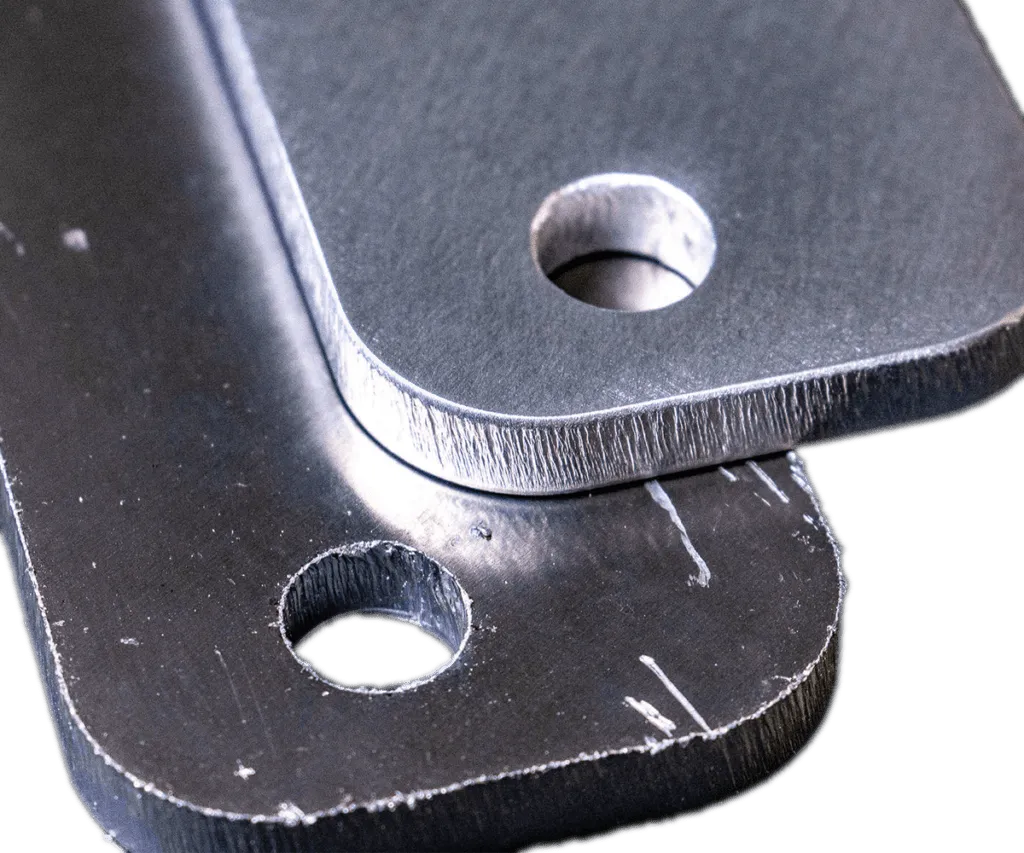
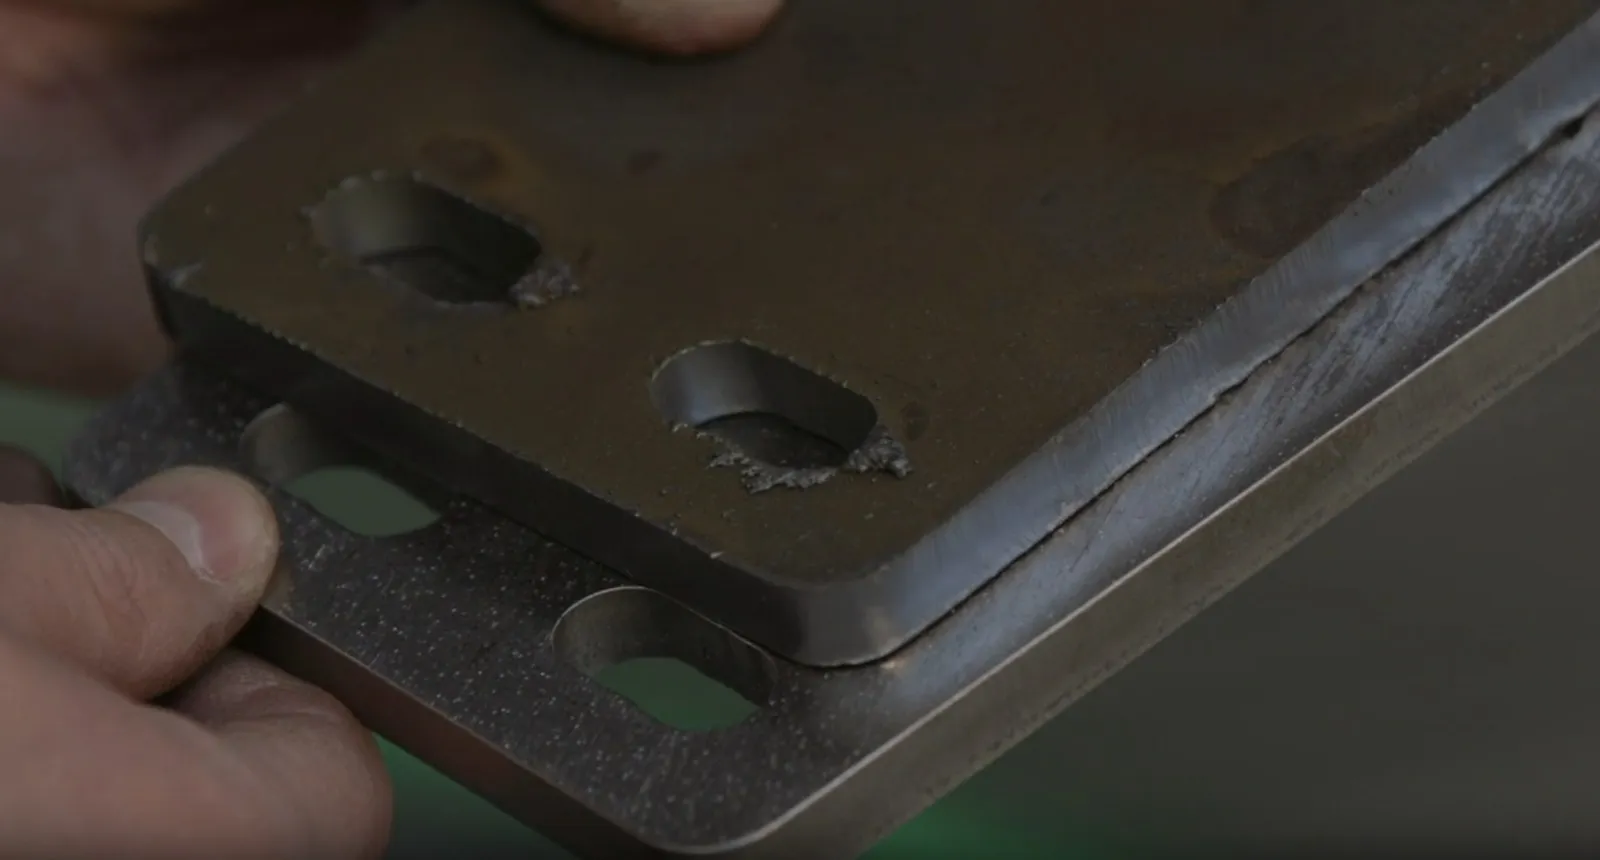
Снятие грата и шлака. Заусенец по контуру и по кромкам отверстий после лазера, НСТ-вырубки и штамповки, шлак после плазменной и газовой резки. Деталь становится безопасной для рук уже на межоперационном перемещении — а это, помимо прочего, снятая позиция из перечня травмоопасных операций.
Удаление лазерного оксида и окалины. Оксидная плёнка по торцу реза кислородным лазером — главный враг адгезии краски и провара при сварке. Ленты снимают её вместе с окалиной, ржавчиной и прокатной коркой по всей плоскости, а не только там, где заметил слесарь.
Hairline и матирование. Направленная сатинировка нержавеющей стали, алюминия, латуни и меди с повторяемым рисунком по всей партии — под видовые панели, фасады, лифтовые кабины, оборудование для пищепрома и профессиональной кухни. Ручной аналог этой операции не повторяется в принципе.
Подготовка под покрытие и сварку. Равномерно матированная поверхность с чистым торцом — это стабильная толщина порошкового слоя, предсказуемый катафорез и провар без включений.
Инженерные решения, за которые вы платите
1. Две ленточные станции вместо одной. Черновая и чистовая головки разведены: первая работает крупным зерном на съём, вторая мелким — на финиш. Одноленточная машина такой же цены заставляет выбирать между съёмом и качеством поверхности.
2. Обработка без потери размера. Проходная ленточная схема снимает микроны — точность раскроя, за которую вы заплатили лазеру, остаётся на детали. Это принципиальное отличие от галтовки и от ручной обработки болгаркой.
3. Термостойкая конвейерная лента. Деталь можно класть на конвейер горячей, сразу после резки, не выстраивая буфер на остывание между операциями.
4. Частотное регулирование подачи 1–5 м/мин. Пятикратный диапазон закрывает и толстую заготовку с тяжёлым гратом на медленной подаче, и потоковую очистку тонкого листа на быстрой.
5. Сервопривод позиционирования рабочей высоты, дискретность 0,01 мм. Зазор под толщину детали выставляется цифрой, а не «на глазок» маховиком: партия, сделанная в марте, повторится в ноябре.
6. Встроенная светодиодная подсветка рабочей зоны. Состояние ленты, детали и прижимных элементов видно без фонарика и без остановки станка.
7. Низкая стоимость расходников. Широкая лента — самый дешёвый абразив на единицу снятого металла: ресурс распределяется по всей ширине полотна, а не выжигается в одной точке, как у лепесткового круга на болгарке.
8. Модульная платформа. К базовым ленточным станциям добавляются станции R, P, H, B и D — конфигурация собирается под вашу реальную номенклатуру и ставится в ту же раму.
Конфигурация под номенклатуру: типы станций
| Станция | Назначение | В 600SS |
|---|---|---|
| S — широкая шлифовальная лента | Снятие грата, шлака, окалины и лазерного оксида, hairline-финиш | База, 2 шт. |
| R — роликовые щётки | Скругление кромок и кромок отверстий | Опция |
| H — молотковая головка | Сбивание тяжёлого шлака после плазменной и газовой резки толстого металла | Опция |
| P — полировальный круг | Финишная полировка и матирование видовых поверхностей | Опция |
| B — абразивные блоки | Увеличенный радиус кромки на толстой заготовке | Опция |
| D — дисковые щётки | Планетарное скругление контура, включая узкие вырезы | Опция |
Важное уточнение по кромке. Две ленточные станции снимают заусенец и слегка притупляют кромку, но калиброванного радиуса R0,1–0,5 по всему контуру и внутри отверстий они не дают — для этого нужна станция R (роликовые щётки), B (абразивные блоки) или D (дисковые щётки). Если требование по радиусу кромки записано в чертеже или в требованиях заказчика по покрытию — закладывайте щёточную станцию на этапе заказа либо смотрите в сторону ERSM 800SR, где станция R входит в базу. Мы говорим об этом до сделки, а не после.
Абразив и подбор режимов
| Материал и задача | Оснастка | Подача |
|---|---|---|
| Сталь чёрная, грат после лазера | Лента 1: P60–P80 · Лента 2: P120 | высокая |
| Сталь чёрная, шлак после плазмы | Лента 1: P40 (+ станция H) · Лента 2: P80 | низкая |
| Окалина и прокатная корка | Лента 1: P36–P60 · Лента 2: P120 | средняя |
| Нержавеющая сталь, hairline | Лента 1: P120 · Лента 2: нетканое полотно | средняя |
| Алюминий | Лента с антизасаливающим (стеаратным) слоем | средняя |
| Латунь и медь, декоративный финиш | Нетканое полотно (+ станция P) | низкая |
Где станок уже работает
Лазерный раскрой на аутсорс · корпуса, шкафы и электрощиты · видовые фасадные и интерьерные панели · вентиляция и ОВиК · металлические двери и ограждения · лифтовое оборудование · профессиональная кухня и пищепром · автокомпоненты и прицепы.
Технические характеристики
Обрабатываемая деталь
| Параметр | Значение |
|---|---|
| Рабочая ширина | 600 мм |
| Опциональная ширина | 800 / 1000 / 1300 / 1600 мм |
| Толщина материала | 0,5–100 мм |
| Минимальный размер детали | от 30 × 30 мм |
| Тип обработки | односторонняя, сухая |
| Материалы | сталь, нержавеющая сталь, алюминий, медь, латунь, титан, специальные сплавы |
Рабочие станции и подача
| Параметр | Значение |
|---|---|
| Шлифовальные станции | 2 × широкая абразивная лента, сухие |
| Скорость подачи | 1–5 м/мин, плавно |
| Регулировка подачи | частотный преобразователь |
| Конвейер | термостойкая транспортёрная лента |
| Позиционирование рабочей высоты | сервопривод, дискретность 0,01 мм |
| Освещение рабочей зоны | светодиодное, встроенное |
| Дополнительные станции | R, P, H, B, D — опционально |
Энергетика и габариты
| Параметр | Значение |
|---|---|
| Напряжение питания | 380 В / 50 Гц, 3 фазы |
| Установленная мощность | 21,5 кВт |
| Габариты (Д × Ш × В) | 2500 × 1400 × 2200 мм |
| Масса | 1,5 т |
| Аспирация | внешняя, подключение к цеховой системе |
| Сертификация / гарантия | CE / 12 месяцев |