


 Гибочный инструмент
 Координатно-пробивной инструмент
 Расходники для лазерной резки
 Станки и оборудование
 Производители и системы
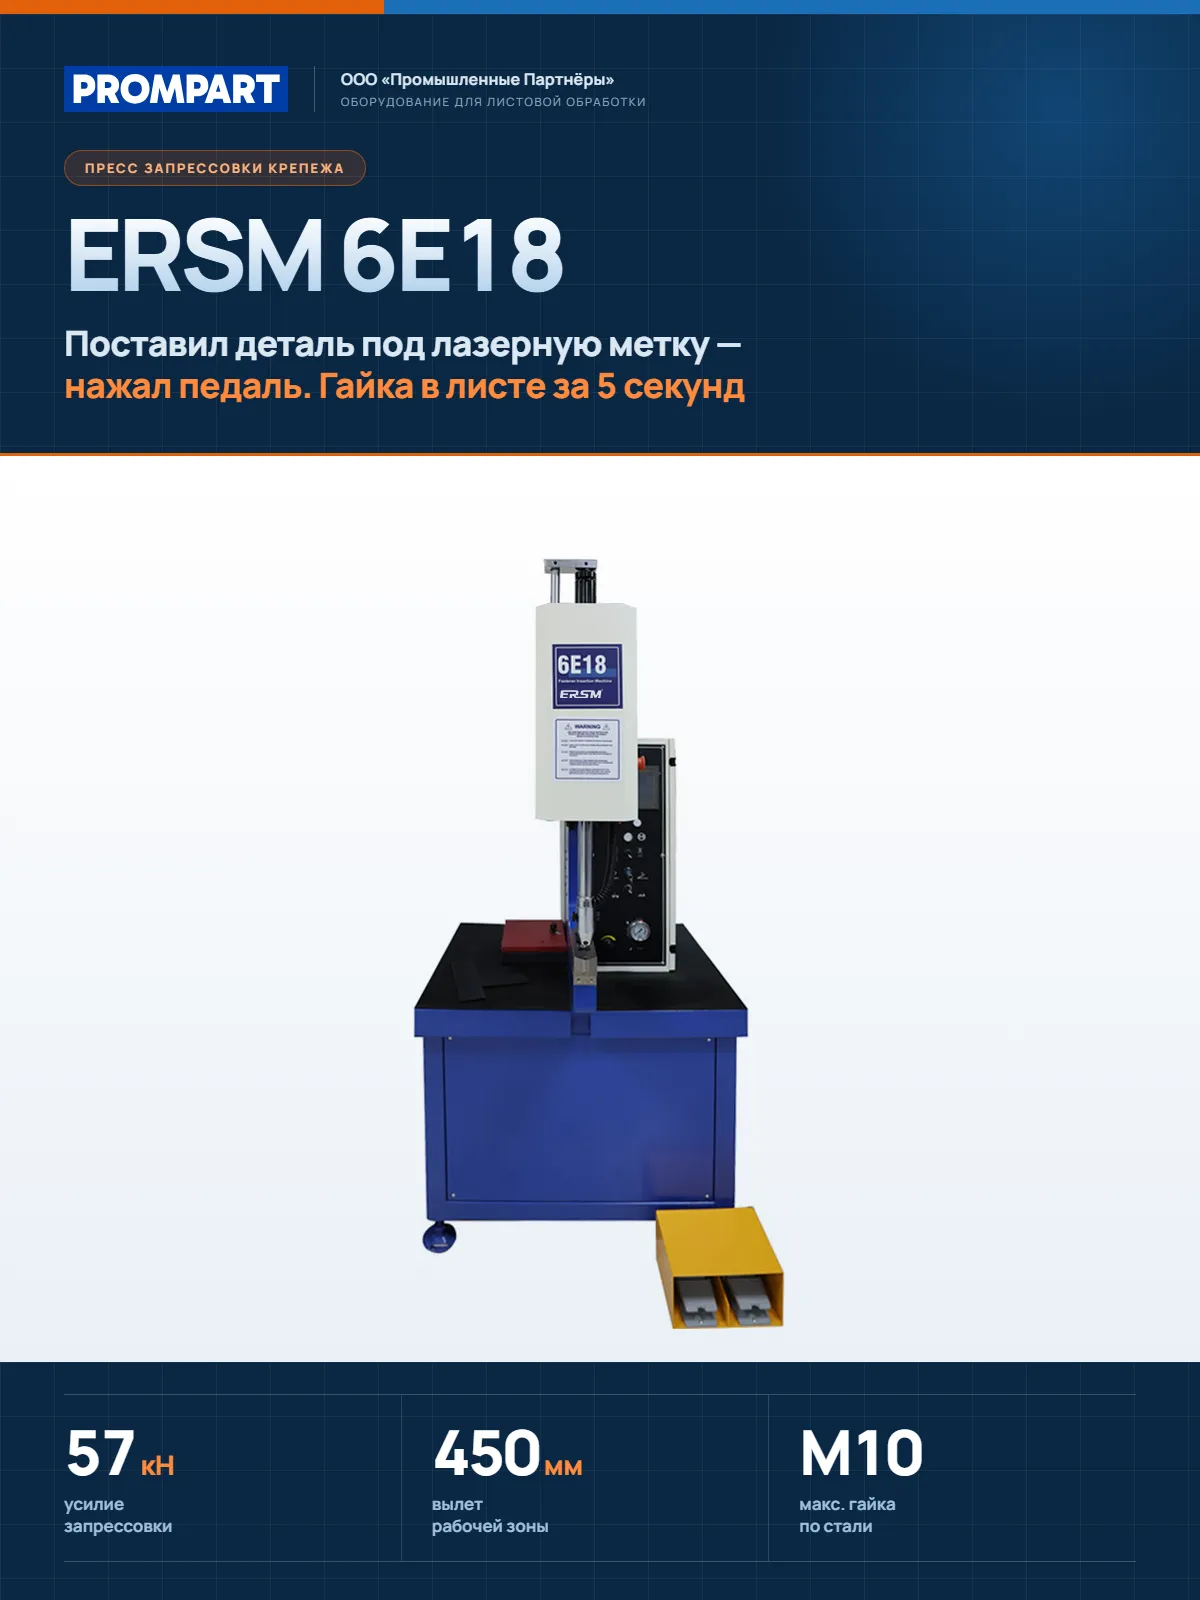
Гидравлический пресс для запрессовки крепежа ERSM 6E18

Гидравлический пресс усилием 57 кН для холодной запрессовки самоклинящихся гаек, стоек и винтов в лист 0,5–6 мм. Усилие 2–57 кН по шкале, посадка по высоте ±0,05 мм, вылет 450 мм. Покрытие не нарушается: подходит для оцинковки, порошка и анодированного алюминия.
Ключевые показатели
Пресс, который переводит установку крепежа из слесарной работы в технологическую операцию — с заданным усилием и повторяемой посадкой.
Оператор ставит деталь под лазерную метку и нажимает педаль. Гайка садится за 5 секунд с усилием, которое назначил технолог, а не с тем, которое сегодня получилось у слесаря. Участок наконец можно нормировать: время цикла считается, а не оценивается.
| KPI | Значение |
|---|---|
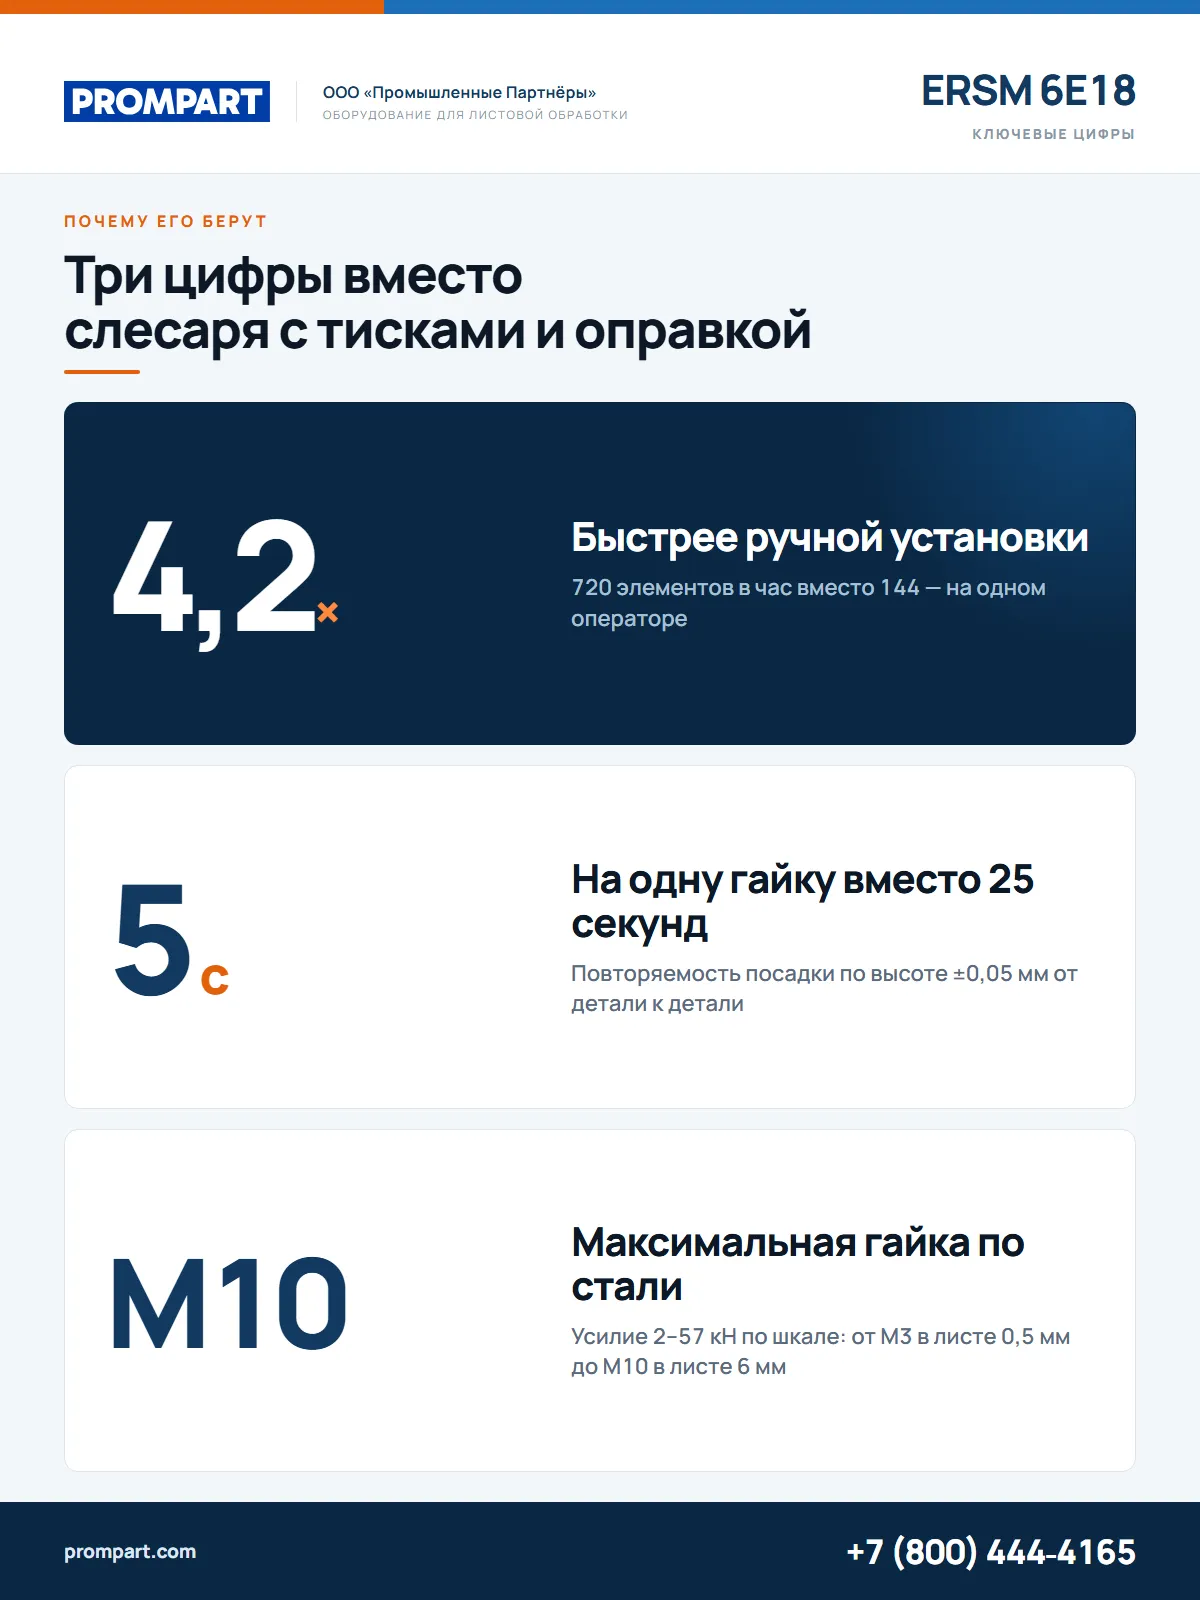
| Усилие запрессовки | 57 кН (6 тс) |
| Вылет рабочей зоны | 450 мм |
| Макс. гайка по стали | M10 |
| Срок окупаемости | от 1,2 мес. |
Описание
Зачем нужен пресс для запрессовки крепежа
Заготовка корпуса выходит с лазера за минуту, гибка занимает две. Затем деталь попадает на верстак, где двенадцать запрессовочных гаек M6 забиваются через оправку или зажимаются в тисках, — и это 5,5 минуты слесарной работы на деталь. При 2 500 корпусах в месяц набегает 229 нормо-часов, которые не добавляют изделию ни одной функции и ни одного рубля отпускной цены. Установка крепежа стоит дороже раскроя и гибки вместе взятых и именно она определяет, сколько корпусов уйдёт на сборку в эту смену. Расшить её людьми не выходит: верстак не масштабируется.
Второй счёт — качество соединения. Забитая молотком или зажатая в тисках гайка садится с перекосом: накатка не заполняет отверстие, ось резьбы уводится. При первой затяжке паспортным моментом гайка проворачивается или выдавливается из листа. Дефект вылезает не в цехе, а на монтаже — в уже собранном и отгруженном изделии, где его устранение стоит выезда и разборки узла.
Третий — альтернативы, которые обходятся дороже. Контактная приварка гайки выжигает цинк с обеих сторон листа, оставляет брызги и цвета побежалости, ведёт тонкий лист; дальше идут зачистка, обезжиривание и локальное восстановление покрытия, а к операции добавляются аттестованный сварщик и местная вентиляция. На алюминии, композитах и уже окрашенных деталях этот путь закрыт полностью. Резьба, нарезанная прямо в листе 1–3 мм, даёт один-два рабочих витка: паспортного момента затяжки она не держит, а после двух-трёх разборок при обслуживании срывается окончательно.
Задача здесь не «купить пресс», а получить заданное усилие, зафиксированный режим, счётчик партии и деталь, которая уходит на сборку без доработки.
Как работает станок
Запрессовка холодная: пуансон вдавливает самоклинящийся элемент в подготовленное отверстие, накатка гайки заполняет вытесненный материал листа, и соединение начинает работать на вырыв и на прокрутку по паспорту крепежа. Лист не греется, не ведёт и не теряет покрытие.
Усилие задаётся, а не «чувствуется». Маховик регулятора давления и манометр со шкалой в кН и lbs выведены прямо на пульт: рабочий диапазон 2–57 кН, максимальное давление в гидросистеме 19 МПа. Технолог назначает усилие под типоразмер крепежа и толщину листа — оператор его просто получает.
Positive Stop ограничивает ход, а не давление. Жёсткий механический упор фиксирует конечную высоту посадки с точностью ±0,05 мм: гайка садится строго заподлицо, а мягкая заготовка не сминается и не проваливается. Именно эта система делает пресс применимым на тонком алюминии, стеклопластике, пластиках и композитах, где работа «до упора по давлению» гарантированно превращается в подбор режима методом брака.
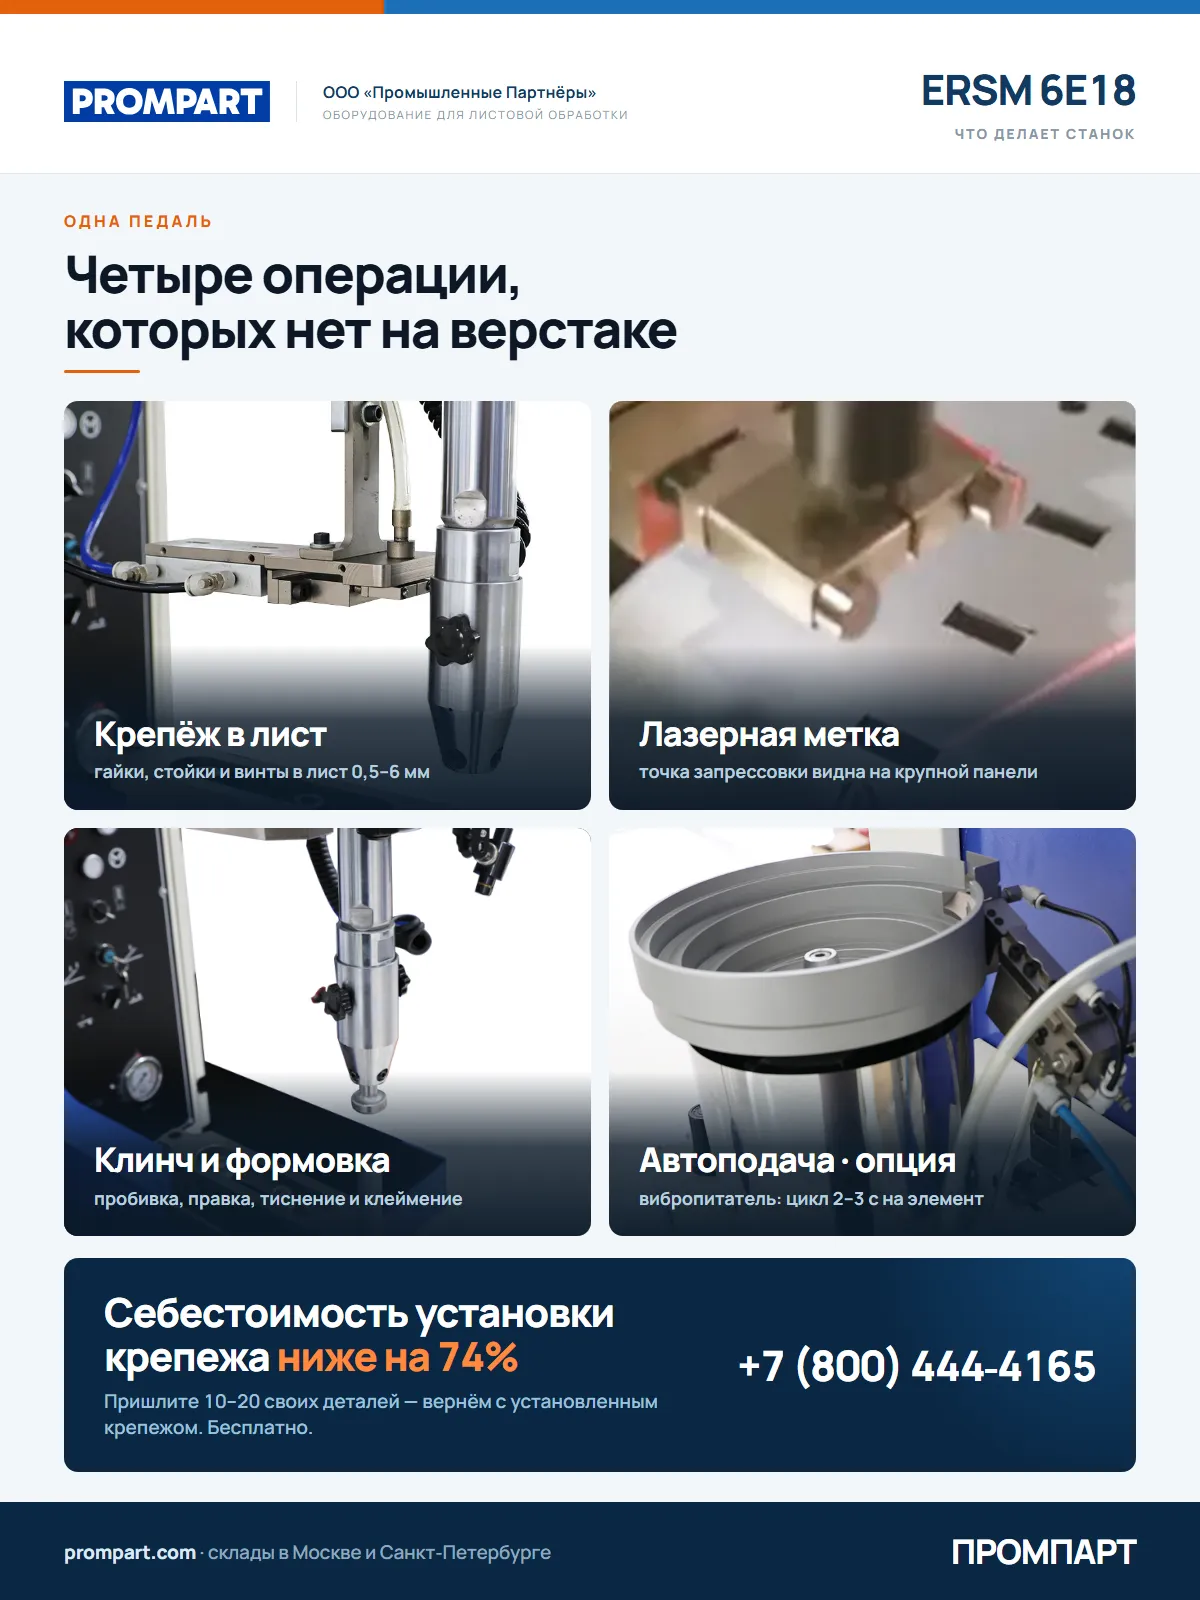
Деталь позиционируется по лазерной метке. Луч светит в центр матрицы: на панели 1 000 × 600 мм оператор не наклоняется и не подсвечивает фонарём отверстие под пуансоном — он совмещает метку и отверстие. Промахов «мимо отверстия» не остаётся, а на крупных заготовках заметно растёт скорость.
Управление вынесено на ПЛК и сенсорный экран 7″ вместо набора тумблеров: выбор режима, счётчик партии со звуковой сигнализацией и защитой от пропуска элемента, диагностика. Наладку не нужно «вспоминать» — она хранится в памяти станка.
Рабочим ходом управляют две ножные педали, разделяющие холостое приближение и рабочий ход, поэтому деталь позиционируется двумя руками. Вылет 450 мм и просвет 400 мм дают доступ к точкам в глубине крупной панели.
Что станок делает с деталью
Запрессовка крепежа. Самоклинящиеся гайки, стойки-втулки, винты и шпильки в лист 0,5–6 мм — сталь, нержавеющая сталь, алюминий, медь, латунь. Соединение работает на вырыв и на прокрутку по паспорту крепежа, лист не греется и не деформируется.
Работа по готовому изделию. Холодная запрессовка не трогает покрытие: гайку ставят в уже оцинкованную, окрашенную или анодированную деталь — в том числе при доработке и ремонте собранного узла. Ни зачистки, ни восстановления покрытия после операции не требуется.
Клинчинг, пробивка, формовка. Соединение листов без крепежа, пробивка и вырубка малых отверстий, локальная формовка и правка, тиснение и клеймение маркировки. Оснастка ставится в стандартный хвостовик Ø12,7 мм длиной до 35 мм — любая операция, которой нужно точное усилие до 57 кН на площади ладони, закрывается сменой инструмента.
Мягкие и непроводящие материалы. Пластики, стеклопластик и композиты обрабатываются за счёт Positive Stop — там, где приварка невозможна в принципе, а ручная установка даёт смятие.
Шесть инженерных решений, за которые вы платите
1. Быстрая установка усилия по шкале. Маховик регулятора и манометр со шкалой в кН и lbs на пульте: усилие выставляется за несколько секунд без инструмента и электронной настройки. Диапазон 2–57 кН покрывает всё — от гайки M3 в листе 0,5 мм до M10 в листе 6 мм.
2. Positive Stop для мягких материалов. Механический упор фиксирует конечную высоту посадки, а не давление. Гайка садится заподлицо с точностью ±0,05 мм, тонкий алюминий и композит не проваливаются.
3. Система 100% защиты рук. Рабочий ход блокируется, если в зоне пуансона находится палец оператора; система работает и по проводящим, и по непроводящим материалам. Снятый риск травмы — это и результат СОУТ, и отсутствие простоя и разбирательств после инцидента.
4. ПЛК и сенсорный экран 7″. Выбор режима, счётчик партии со звуковой сигнализацией и защитой от пропуска элемента, диагностика. Готовые интерфейсы ввода-вывода — станок штатно встраивается в участок с автоподачей и в дальнейшую автоматизацию.
5. Лазерное указание точки запрессовки. Метка в центр матрицы: точка видна оператору на крупной панели без наклона и без подсветки.
6. Двусторонняя опора траверсы и вылет 450 мм. Рама с опорой траверсы с двух сторон держит вылет без «раскрытия» под нагрузкой — ось пуансона и матрицы остаётся соосной при полном усилии. Крупная деталь ложится на плоскость стола, а не свисает с консоли, поэтому геометрия панели не страдает.
Максимальный типоразмер крепежа
| Тип крепежа | Углеродистая сталь | Нержавеющая сталь |
|---|---|---|
| Гайка запрессовочная (S, SP, CLS, CLA) | M10 | M8 |
| Винт и шпилька запрессовочные (FH, HFH, FHS) | M8 | M6 |
| Стойка-втулка (SO, BSO, SOS) | M6 | M5 |
| Резьбовые заклёпки, шайбы, втулки | по оснастке | по оснастке |
Максимальный типоразмер указан для полного усилия 57 кН по данным завода-изготовителя. Фактическое усилие подбирается по толщине и марке листа и по типу крепежа; режимы под вашу номенклатуру фиксируются в карте наладки при пусконаладке. Для крепежа крупнее M10 поставляются прессы на 8, 10 и 20 тонн — запросите отдельный расчёт.
Платформа, а не тупиковая покупка
6E18 сознательно выбран как входная машина: полный набор систем повторяемости и безопасности идёт в базе, а автоматизация подачи крепежа ставится позже, на тот же станок. Вы не платите за автоматику до того, как объём её оправдает, и не меняете платформу, когда оправдает.
| Позиция | Что это | Комплектация |
|---|---|---|
| Оснастка MSTP · 14 предметов | Пуансоны и матрицы под гайки M3–M8 и стойки BSO/SO M3–M5 в кейсе, хвостовик Ø12,7 мм | База |
| Лазерное позиционирование | Метка в центр матрицы: точка запрессовки видна на крупной панели без наклона | База |
| ПЛК, экран 7″, счётчик партии | Режимы, счёт элементов со звуковой сигнализацией, защита от пропуска, диагностика | База |
| Positive Stop | Механический упор высоты посадки, точность ±0,05 мм | База |
| Бункерная автоподача | Вибропитатель подаёт крепёж в пуансон: цикл 2–3 с на элемент, руки остаются на детали | Опция |
| Исполнение с автоподачей 618 | Станок в сборе с питателем, выносной панелью и световой колонной — под серийный поток | Опция |
| Оснастка под нестандарт | Пуансоны и матрицы под ваш крепёж, клинч-инструмент, штампы пробивки и клейма | Опция |
> Крепёж и оснастка — со склада в РФ. Запрессовочные гайки, стойки-втулки, винты и шпильки в сталь, нержавейку и алюминий, а также пуансоны и матрицы — складская позиция ООО «Промышленные Партнёры» в Москве и Санкт-Петербурге: отгрузка в день заказа, 1–3 дня до большинства регионов. При смене номенклатуры или износе матрицы вы не ждёте морскую отправку из Китая полтора месяца. Стартовый комплект оснастки на 14 позиций входит в поставку.
Экономика: окупаемость от 1,2 месяца
Расчёт по типовой детали — панель или корпус щита с 12 запрессовочными гайками M6 в листе 1,5–2 мм. Ручная установка: 12 × 25 с + 30 с на укладку. 6E18: 12 × 5 с + 18 с на укладку, ручная подача крепежа.
| Показатель | Ручная установка (тиски, оправка) | ERSM 6E18 |
|---|---|---|
| Время на один элемент | 25 с | 5 с |
| Время на типовую деталь | 5,5 мин | 1,3 мин |
| Деталей за смену (8 ч, загрузка 85%) | 74 | 314 |
| Затраты на труд, ₽/деталь | 81 ₽ | 19 ₽ |
| Брак и переделка, ₽/деталь | 6 ₽ | 1 ₽ |
| Оснастка, энергия, ТО, ₽/деталь | 1 ₽ | 3 ₽ |
| Себестоимость операции на детали | 88 ₽ | 23 ₽ |
Итог: −74% себестоимости операции, 65 ₽ экономии на каждой детали, рост производительности в 4,2 раза.
| Объём, деталей/мес (по 12 элементов) | 1 000 | 2 500 | 5 000 | 10 000 |
|---|---|---|---|---|
| Экономия, ₽/мес | 65 000 | 162 500 | 325 000 | 650 000 |
| Экономия, ₽/год | 780 000 | 1 950 000 | 3 900 000 | 7 800 000 |
| Окупаемость, мес. | 11,9 | 4,7 | 2,4 | 1,2 |
Полная стоимость нормо-часа слесаря принята 880 ₽ (оклад 90 000 ₽ + взносы + СИЗ, инструмент и содержание рабочего места при фонде 165 ч/мес). Для ручной установки принято 3% элементов с перекосом, срывом резьбы или проворотом; для 6E18 — ≤0,3%. Стоимость самого крепежа не включена: в обоих вариантах ставится один и тот же элемент. Инвестиция — [770 700] ₽.
Экономия — не единственный эффект. Проворот гайки в отгруженном щите стоит выезда, разборки узла и переписки с заказчиком, а не 6 рублей переделки. Снятая рекламационная нагрузка в расчёт выше не заложена.
Границы применимости: говорим прямо
6E18 — станок для листовых деталей, у которых точка запрессовки попадает в зону вылета 450 мм и просвета 400 мм. Глубокие сваренные корпуса, объёмные рамы и точки внутри закрытых полостей он не закрывает, и несущую сварку не заменяет.
| Критерий | Приварка гаек | Ручная установка (тиски, оправка) | ERSM 6E18 |
|---|---|---|---|
| Инвестиции | ≈450 тыс. ₽ | до 30 тыс. ₽ | ≈771 тыс. ₽ |
| Производительность, элементов/час | 120 | 144 | 720 |
| Повторяемость посадки | нет | нет | ± 0,05 мм |
| Целостность цинка и покрытия | нарушается | сохраняется | сохраняется |
| Термическая деформация листа | есть | нет | нет |
| Лист 0,5–1 мм | риск прожога | риск смятия | да |
| Алюминий, композиты, пластик | нет | ограниченно | да |
| Прочность на прокрутку и вырыв | высокая | не гарантирована | по паспорту крепежа |
| Установка в готовое окрашенное изделие | нет | да | да |
| Требуемая квалификация | сварщик | слесарь | оператор, 2 часа |
| Аттестация персонала и вентиляция | требуется | не требуется | не требуется |
| Доступ в глубину панели | вылет клещей | ограничен тисками | 450 мм |
| Занимаемая площадь с подходами | 4–6 м² | 2 м² | 6–8 м² |
| Срок поставки | — | — | 45 раб. дней |
Если крепёж не крупнее M8 по стали, а в цехе есть стабильная линия сжатого воздуха, дешевле и проще взять пневматический пресс ERSM 820T: он питается от розетки 220 В, не требует масла и стоит примерно на треть меньше. 6E18 берут там, где нужен крупный крепёж (M10 по стали, M8 по нержавейке), гарантированная посадка по высоте на мягких материалах и запас усилия под клинч и формовку.
Где станок уже работает
Электрощиты и корпуса · серверные шкафы и ЦОД · вентиляция и ОВиК · электроника и приборы · EV и зарядная инфраструктура · медицинское оборудование · лифтовое оборудование · мебель и торговое оборудование.
Комплект поставки и условия
В стоимость входит:
- Пресс ERSM 6E18: стальная рама, силовой цилиндр 57 кН, гидростанция с баком 60 л
- Шкаф управления с ПЛК и сенсорной панелью 7″, счётчик партии со звуковой сигнализацией
- Устройство лазерного позиционирования и система Positive Stop
- Система 100% защиты рук и двойная ножная педаль
- Комплект ручной оснастки MSTP — 14 предметов (гайки M3–M8, стойки BSO/SO M3–M5)
- Комплект ЗИП, инструмент обслуживания и масло первой заливки
- Доставка до Москвы (базис DDP)
- Пусконаладка, карта наладки и обучение операторов на вашей площадке
- Руководство по эксплуатации на русском языке, паспорт изделия, сертификат CE
- Гарантия 12 месяцев
Частые вопросы
Какой максимальный крепёж ставит 6E18?
По углеродистой стали — гайка M10, винт и шпилька M8, стойка-втулка M6. По нержавеющей стали — M8, M6 и M5 соответственно. Значения указаны для полного усилия 57 кН по данным завода-изготовителя; фактическое усилие подбирается по толщине и марке листа при пусконаладке.
Портит ли запрессовка оцинковку и порошковое покрытие?
Нет. Запрессовка холодная: нет термического влияния, брызг и цветов побежалости, а значит нет зачистки и локального восстановления покрытия. Гайку можно ставить в уже оцинкованную, окрашенную или анодированную деталь — в том числе при доработке собранного узла. Это ключевое отличие от контактной приварки, которая выжигает цинк с обеих сторон листа.
Работает ли пресс по алюминию, пластику и композитам?
Да, за счёт системы Positive Stop. Механический упор ограничивает ход по высоте, а не по давлению: гайка садится заподлицо с точностью ±0,05 мм, а мягкая заготовка не проваливается и не сминается. Без этой системы работа с мягкими материалами превращается в подбор давления методом брака.
Насколько повторяема посадка от детали к детали?
Высота посадки повторяется с точностью ±0,05 мм, усилие задаётся по шкале в кН и держится в течение всей партии. Режимы под каждый типоразмер вашего крепежа заносятся в карту наладки при пусконаладке.
Какие детали пресс НЕ берёт?
Те, у которых точка запрессовки не попадает в зону вылета 450 мм и просвета 400 мм: глубокие сваренные корпуса, объёмные рамы, точки внутри закрытых полостей. Несущую сварку пресс тоже не заменяет. Для деталей вне этой геометрии есть исполнения с увеличенным вылетом и клещевые системы — подбираем после просмотра ваших чертежей.
Чем 6E18 отличается от пневматического 820T и что выбрать?
820T дешевле примерно на треть, питается от розетки 220 В, не требует масла и даёт вылет 500 мм, но ограничен гайкой M8 по стали и зависит от стабильности цеховой линии сжатого воздуха. 6E18 берут, когда нужен крупный крепёж (M10 по стали), гарантированная посадка по высоте на мягких материалах и запас усилия под клинч и формовку. Сравнение — в карточке ERSM 820T.
Нужен ли квалифицированный оператор?
Нет. Работа оператора — уложить деталь по лазерной метке и нажать педаль. Лазерная метка показывает точку запрессовки, счётчик партии со звуковой сигнализацией не даёт пропустить гайку. Обучение — два часа, аттестация не требуется.
Насколько безопасен пресс для рук оператора?
Рабочий ход блокируется, если в зоне пуансона находится палец оператора; система работает и по проводящим, и по непроводящим материалам. Две ножные педали разделяют холостое приближение и рабочий ход, поэтому деталь позиционируется двумя руками. Это учитывается и при СОУТ.
Что нужно для установки: фундамент, площадь, коммуникации?
Фундамент не требуется — 650 кг распределяются по регулируемым опорам на ровном бетонном полу. Сам станок занимает 1,3 м², с местом оператора и тарой под крепёж закладывайте 6–8 м². Из коммуникаций — силовая линия 380 В на 6 А (2,25 кВт) и линия сжатого воздуха 0,4–0,6 МПа. Вытяжка и вода не нужны.
Можно ли добавить автоподачу крепежа позже?
Да. Бункерный вибропитатель ставится на тот же станок и сокращает цикл до 2–3 секунд на элемент — руки оператора остаются на детали. ПЛК имеет готовые интерфейсы ввода-вывода, поэтому платформу менять не нужно. При изначально серийном потоке поставляется исполнение 618 в сборе с питателем, выносной панелью и световой колонной.
Что ещё умеет пресс, кроме запрессовки гаек?
Клинчинг — соединение листов без крепежа, пробивку и вырубку малых отверстий, локальную формовку и правку, тиснение и клеймение маркировки. Оснастка ставится в стандартный хвостовик Ø12,7 мм: любая операция, требующая точного усилия до 57 кН на площади ладони, закрывается сменой инструмента.
Сколько стоит станок и что входит в цену?
[770 700] ₽ с НДС «под ключ»: пресс с ПЛК и панелью 7″, лазерное позиционирование, Positive Stop, система защиты рук, комплект оснастки MSTP на 14 предметов, ЗИП и масло первой заливки, доставка до Москвы, пусконаладка, обучение операторов и гарантия 12 месяцев. Цена привязана к курсу ЦБ РФ на дату счёта — актуальную сумму подтверждаем в ТКП.
При каком объёме станок окупается?
При 2 500 деталях в месяц (по 12 элементов) — за 4,7 месяца, при 5 000 — за 2,4 месяца, при 10 000 — за 1,2 месяца. Экономия — 65 ₽ на каждой детали. При объёме заметно ниже 1 000 деталей в месяц окупаемость выходит за год, и разговор стоит начинать с более дешёвого пневматического 820T.
Где брать крепёж и оснастку — не встанет ли станок?
Запрессовочные гайки, стойки-втулки, винты и шпильки в сталь, нержавейку и алюминий, а также пуансоны и матрицы — складская позиция в Москве и Санкт-Петербурге. Отгрузка в день заказа, 1–3 дня до большинства регионов. Оснастка под нестандартный крепёж изготавливается по образцу или чертежу.
Есть ли гарантия и сервис в России?
Гарантия 12 месяцев. Склад запчастей в РФ, выезд инженера на площадку, техподдержка по телефону и видеосвязи на весь срок службы.
Можно ли протестировать станок на своих деталях до покупки?
Да, бесплатно. Пришлите 10–20 характерных деталей и ваш крепёж — вернём с установленными элементами, с протоколом усилия, замером момента проворота и усилия на вырыв, фотоотчётом и расчётом окупаемости по вашим объёмам. До подписания договора и без обязательств.